
Во срцето на инфраструктурата и системите за транспорт на флуиди, секој дел од цевководот од дуктилно железо носи не само вода и гас, туку и пулсот на урбаниот развој и благосостојбата на граѓаните. Тука, квалитетот е повеќе од само празни зборови; тоа е верување и посветеност вткаени во секој сантиметар челик и интегрирани во секој процес.ДИНСЕН, целосно свесна за оваа клучна одговорност, го отелотворува својот непоколеблив стремеж кон квалитет преку апсолутно почитување и надминување на меѓународниот стандард ISO2531, демонстрирајќи ригорозна симфонија на проверка на квалитетот заISO2531 цевки од дуктилно железо.
Стандардот ги специфицира техничките барања, методите за тестирање и контролата на квалитетот на цевки, фитинзи, додатоци и нивните интерфејси од дуктилно железо што се користат за транспорт на вода (како што се вода за пиење, вода за наводнување итн.).
1. Цевка од дуктилно железоDE
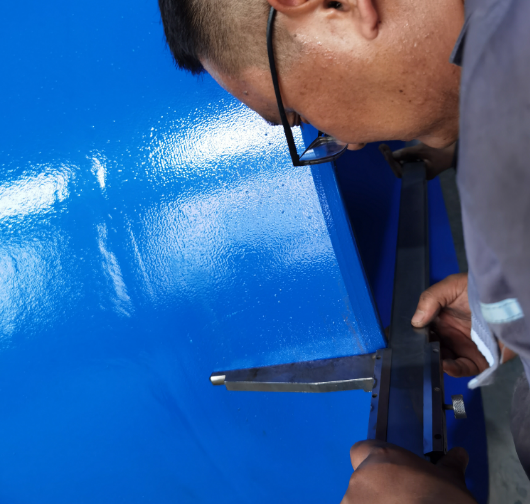
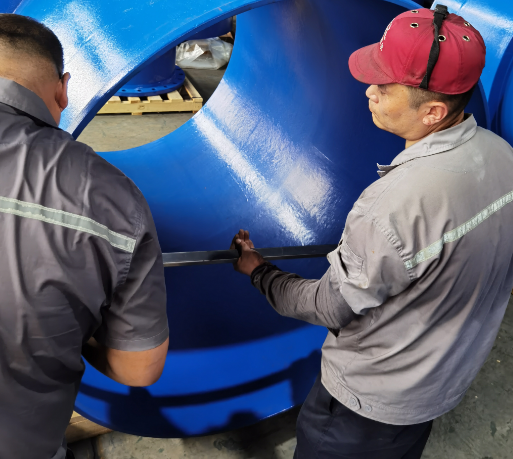
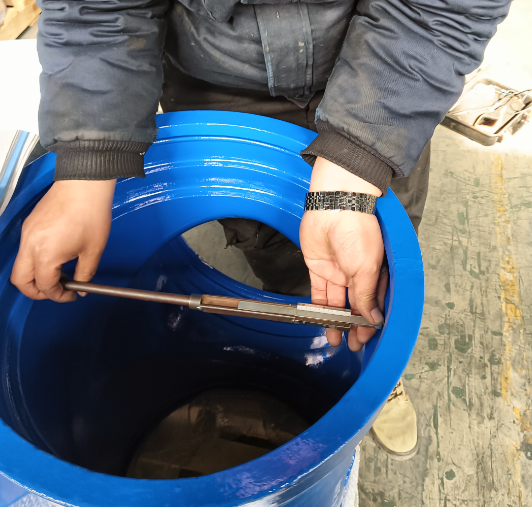
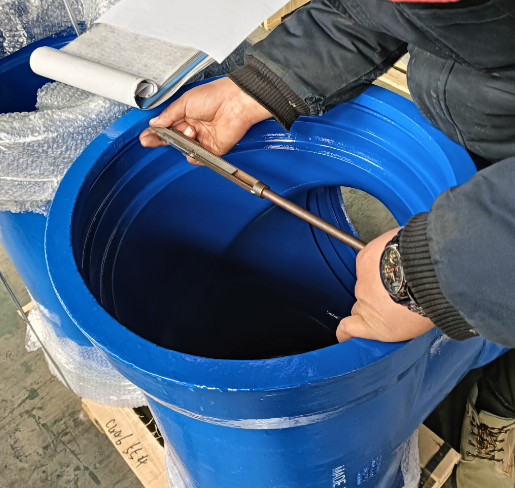
Надворешниот дијаметар на штекерот може да се одреди со мерење на обемот со мерна лента. Алтернативно, треба да се извршат две мерења со калипер на нормални точки на пресекот.Формулата за овалност е: Овалност = (A1-A2)/(A1+A2).
2.Цевка од дуктилно железоID
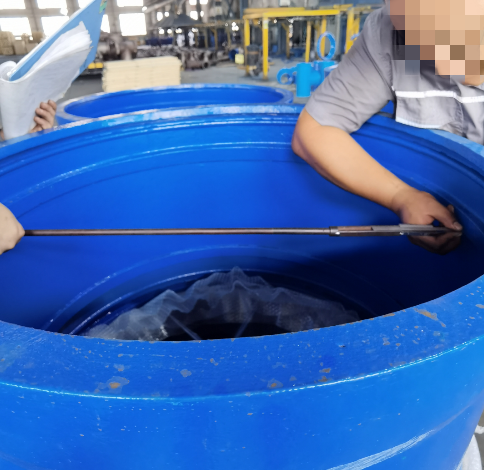
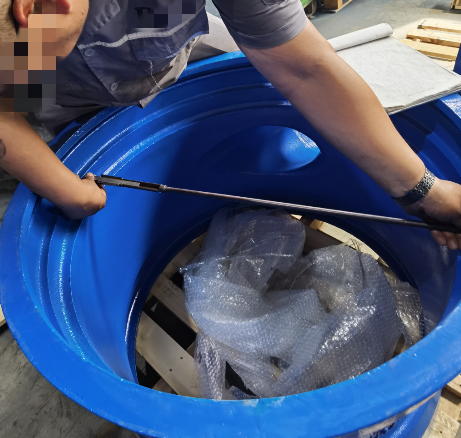
Внатрешниот дијаметар на центрифугално леана цевка од дуктилно железо е приближно еднаков на нејзиниот номинален дијаметар, вредност DN, во милиметри.
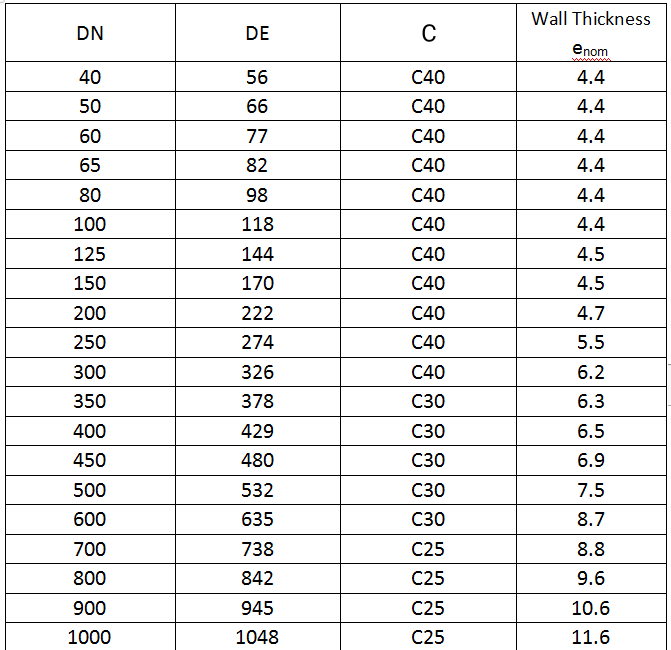
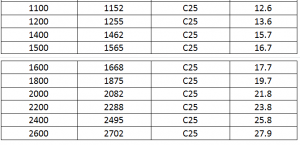
3. Цевка од дуктилно железоДебелина на ѕидот
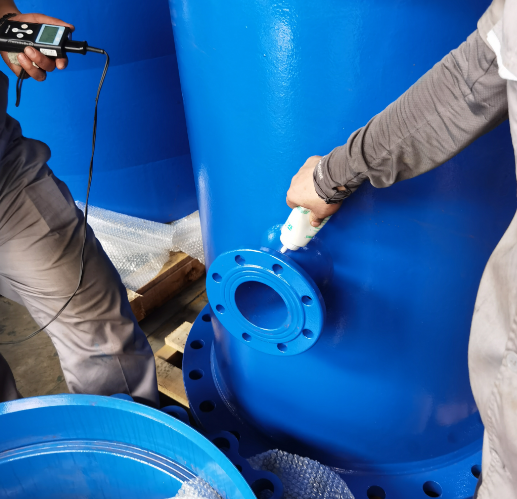
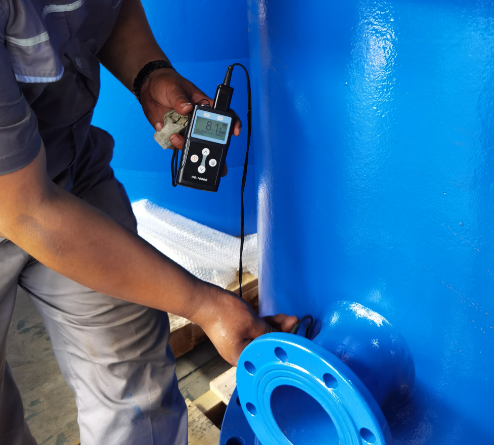
Користете ултразвучен мерач на дебелина со средство за спојување за да се држите до местото што треба да се мери. Точноста на инструментот е 0,1 mm. Позицијата за мерење е најмалку две спротивни локации на секој крај од производот. Резултатите од мерењето се во согласност со следната табела:
4. Должина на цевка од дуктилно железо
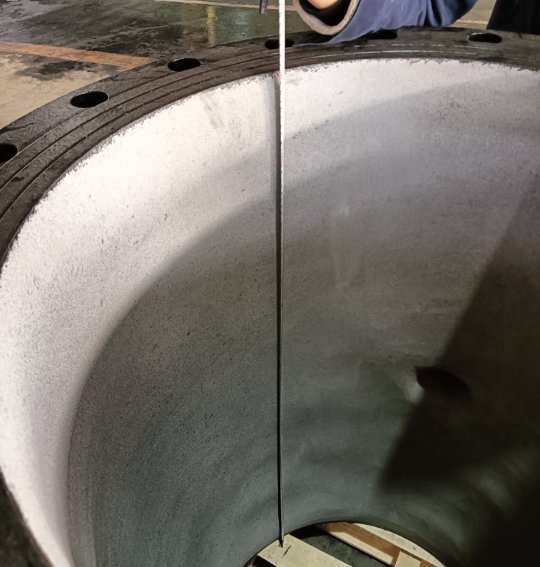
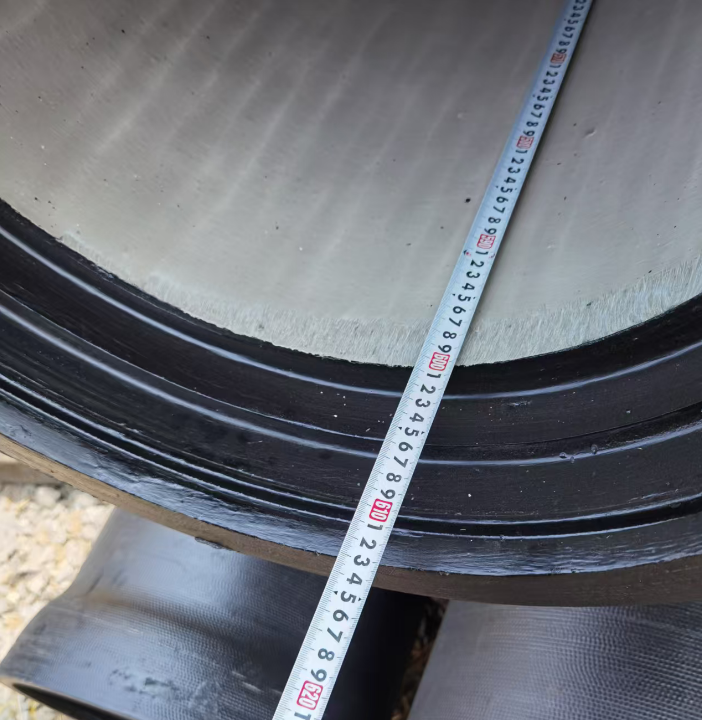
5. Елиптичност
Незаобленоста на напречниот пресек на леаната цевка.
Овалност = 100 x (A1-A2) / (A1+A2)
A1: макс. A2: Мини
6. Правост
Лиените цевки треба да бидат прави, со максимално отстапување што не надминува 0,125% од ефективната должина (6000 x 0,125% = 7,5 mm).Доколку цевката е непречена, треба да се изврши визуелна инспекција за да се утврди нејзината исправност. Во случај на сомнеж, треба да се користи следниов метод.Тркалајте ја цевката аксијално на два држачи или валјаци за да ја проверите нејзината праволиниска положба. Растојанието помеѓу држачите/валјаците треба да биде најмалку 2/3 од стандардната должина на цевката. Треба да се одреди точката на максимално отстапување од праволиниската положба, а отстапувањето не треба да надминува границата од 7,5 mm.
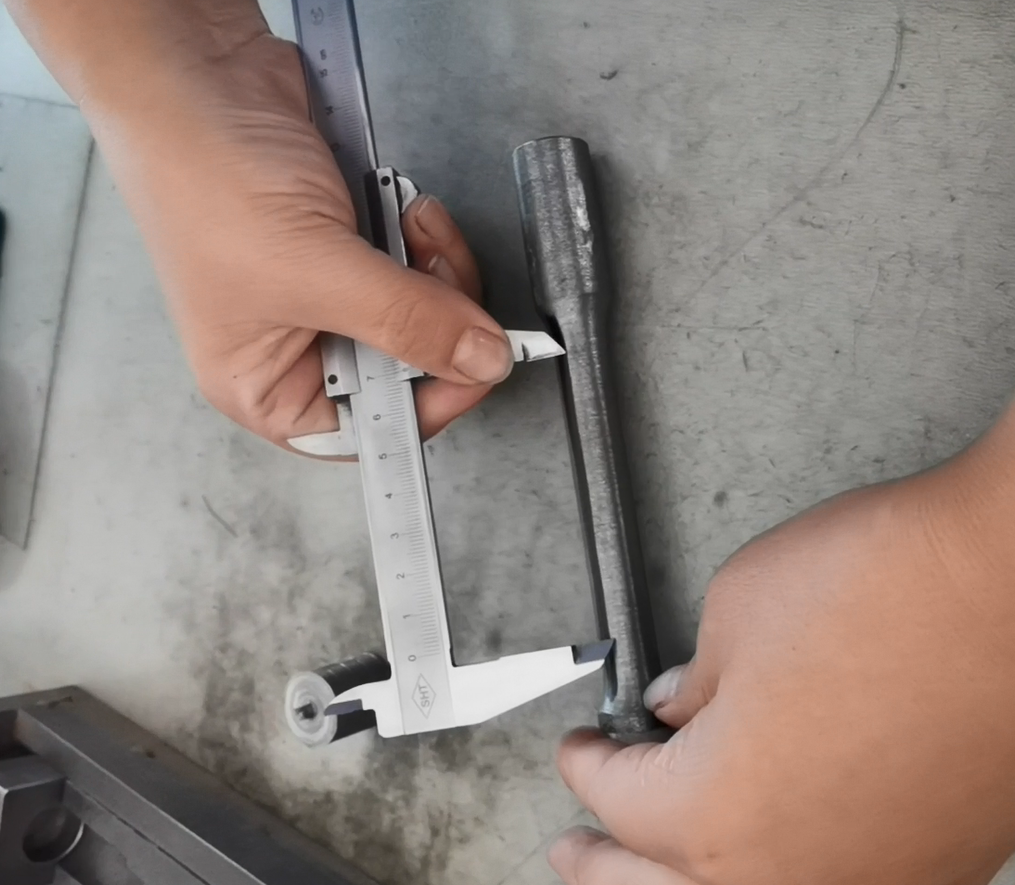
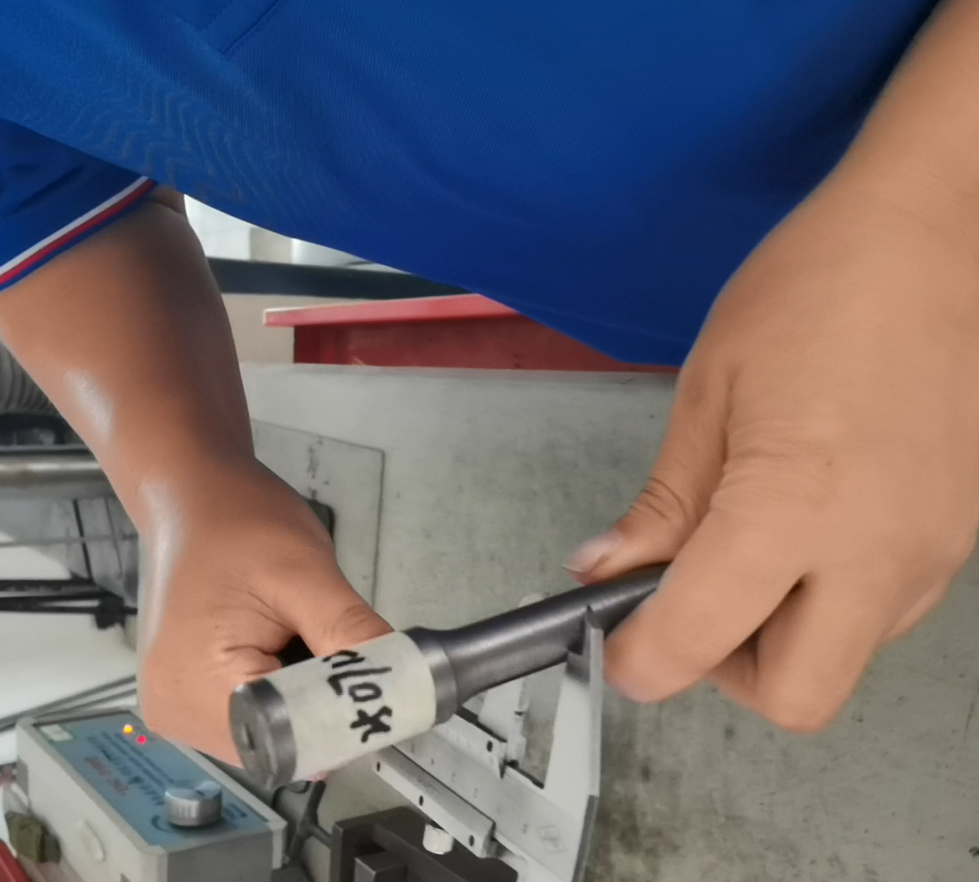
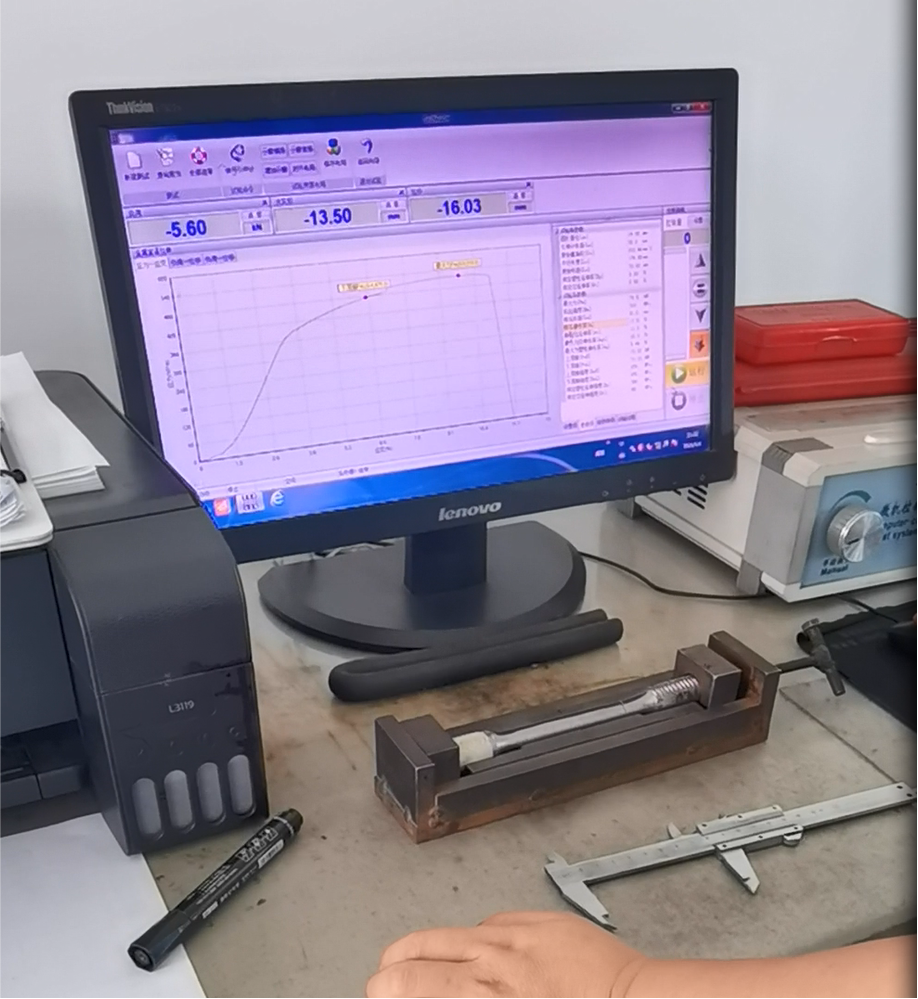
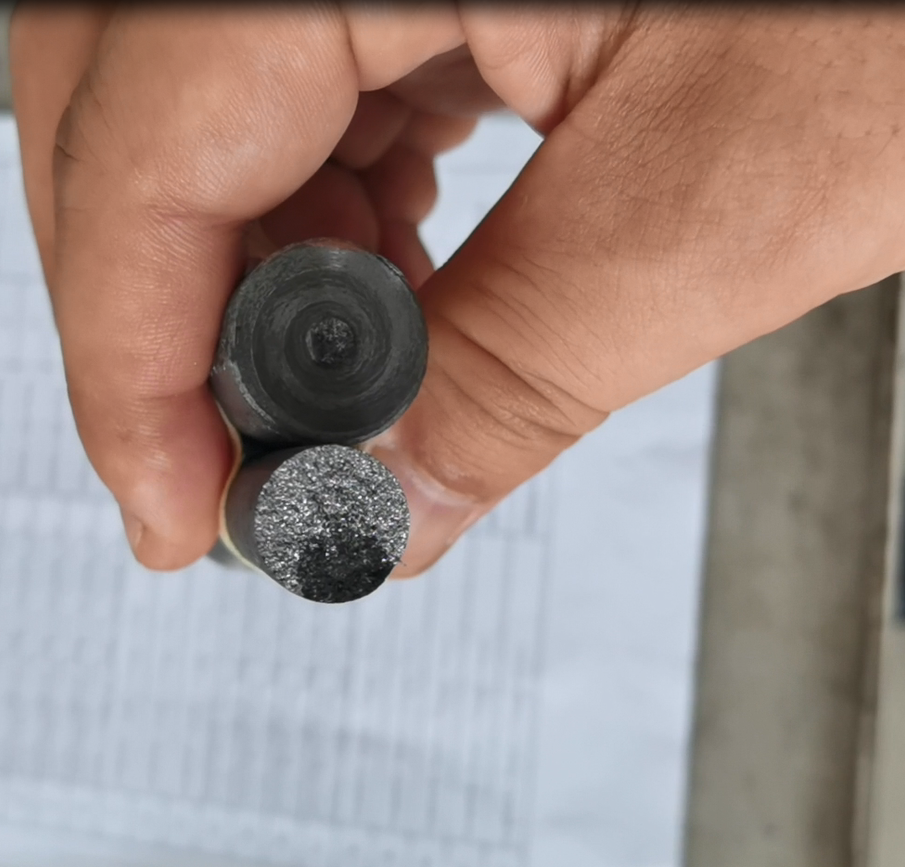
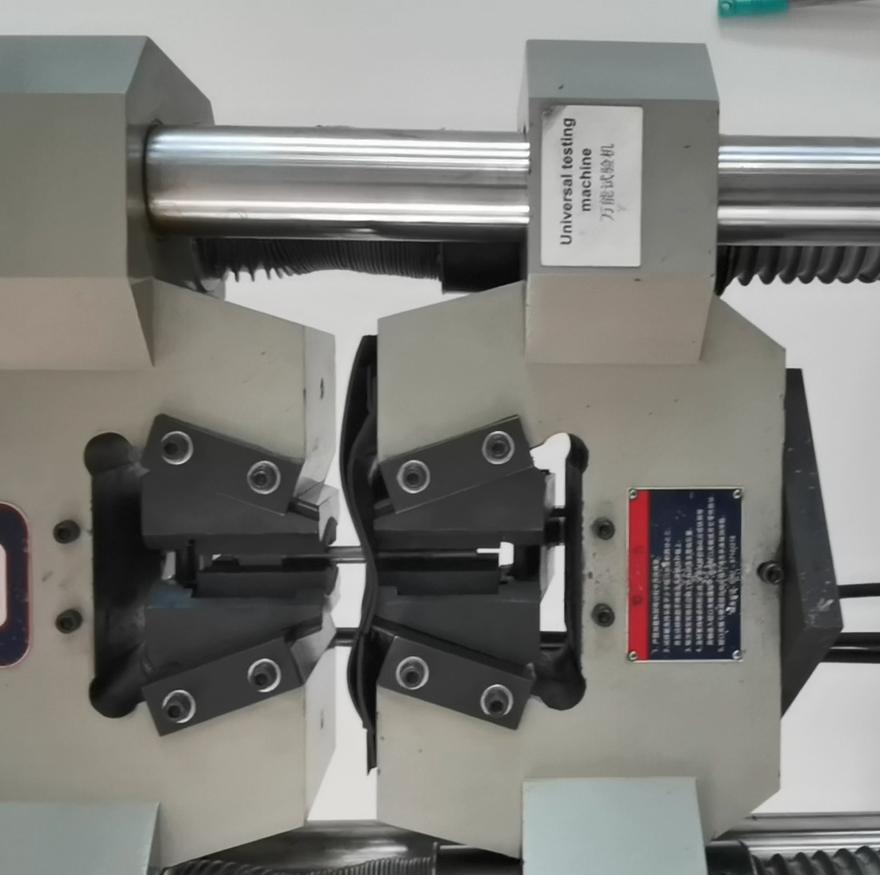
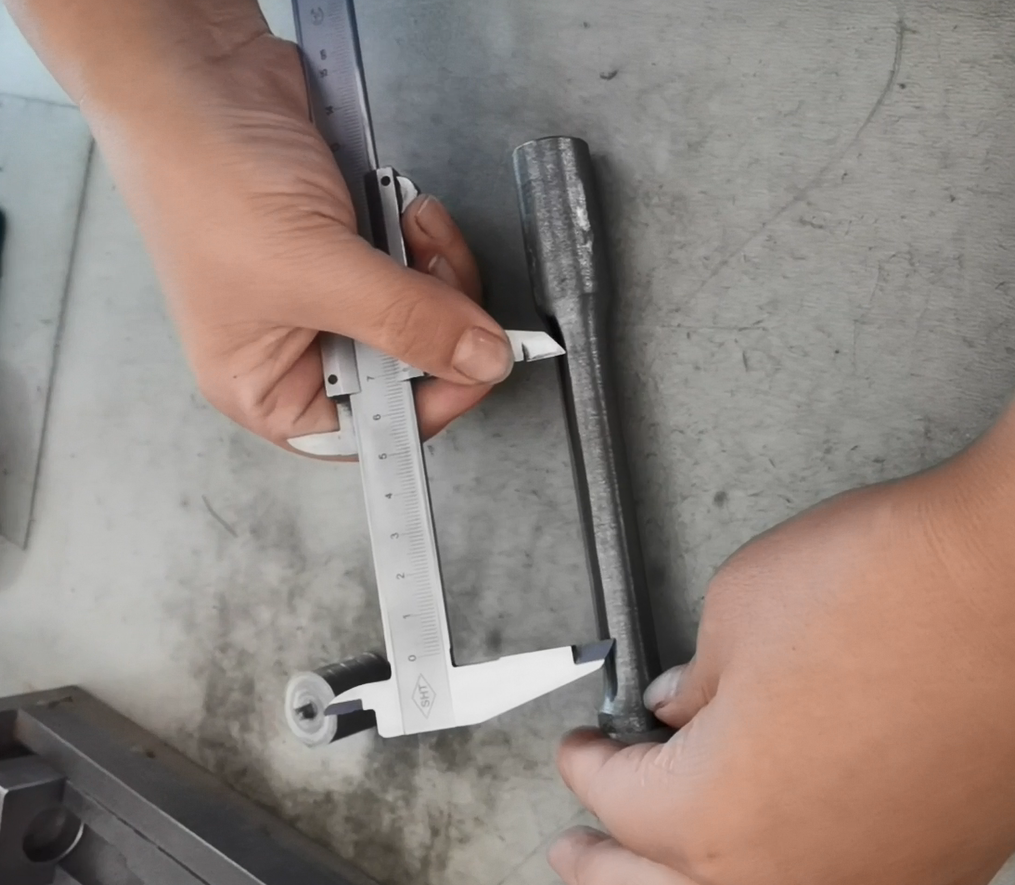
7. Својства на затегнување
Критериумите за подобност се следниве:
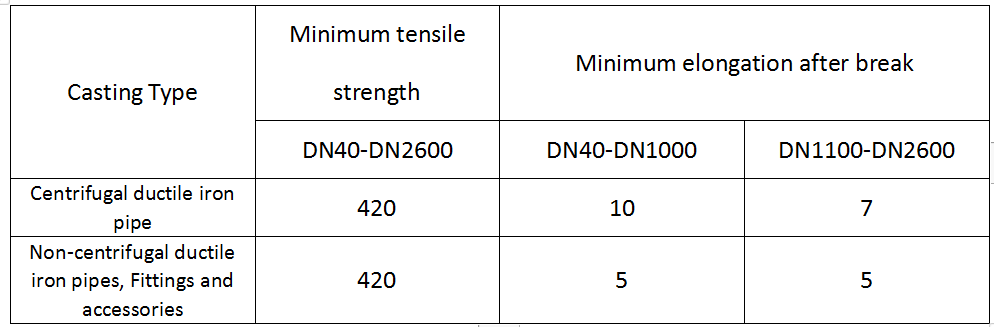
Критериуми за дефект: Земете две тест шипки од истиот прстен за тестирање. Доколку механичките својства на една тест шипка во дупликатниот примерок не ги исполнуваат барањата, серијата цевки ќе се прегледа и ќе се имплементира процес на справување со дефекти.
8. Тврдост на Бринел
Тестерот за тврдост Бринел работи со притискање на челична топка со одреден дијаметар во површината на примерокот со одредена брзина под одредена сила за тестирање. Силата потоа се отстранува откако одредената сила за тестирање ќе се одржи одредено време. Тврдоста Бринел на металот се изразува како просечен притисок применет врз сферичната површина на вдлабнувањето. Тестот за тврдост Бринел не е засегнат од микроскопска сегрегација или композициски нехомогености во примерокот. Со пресметување на односот на површината на вдлабнување кон применетото оптоварување, тој објективно ги проценува својствата на материјалот како што се еластичноста и отпорноста на абење и често се користи како референтен стандард за индустриска контрола на квалитетот.
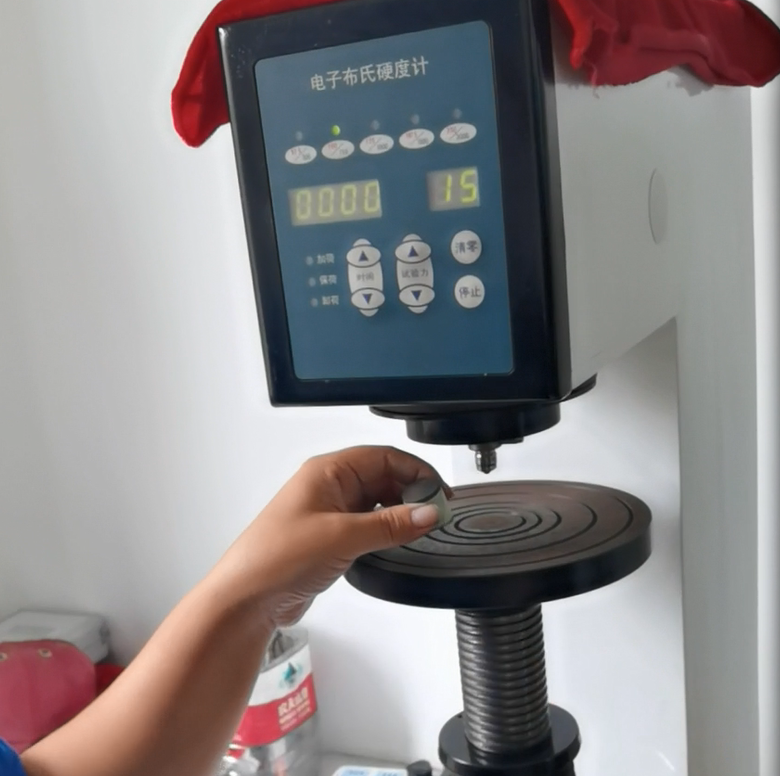
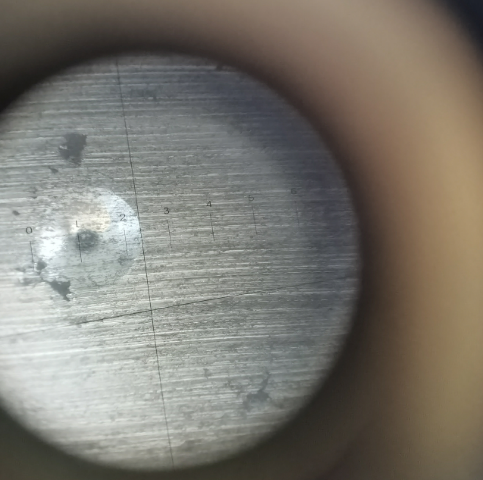
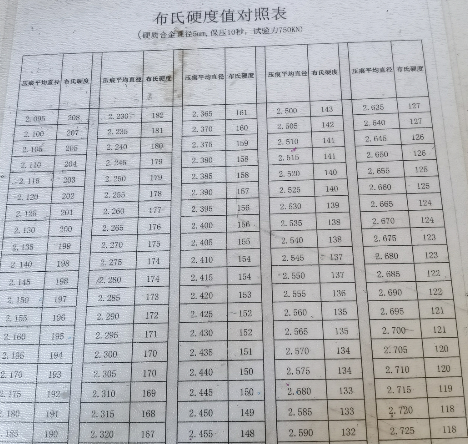
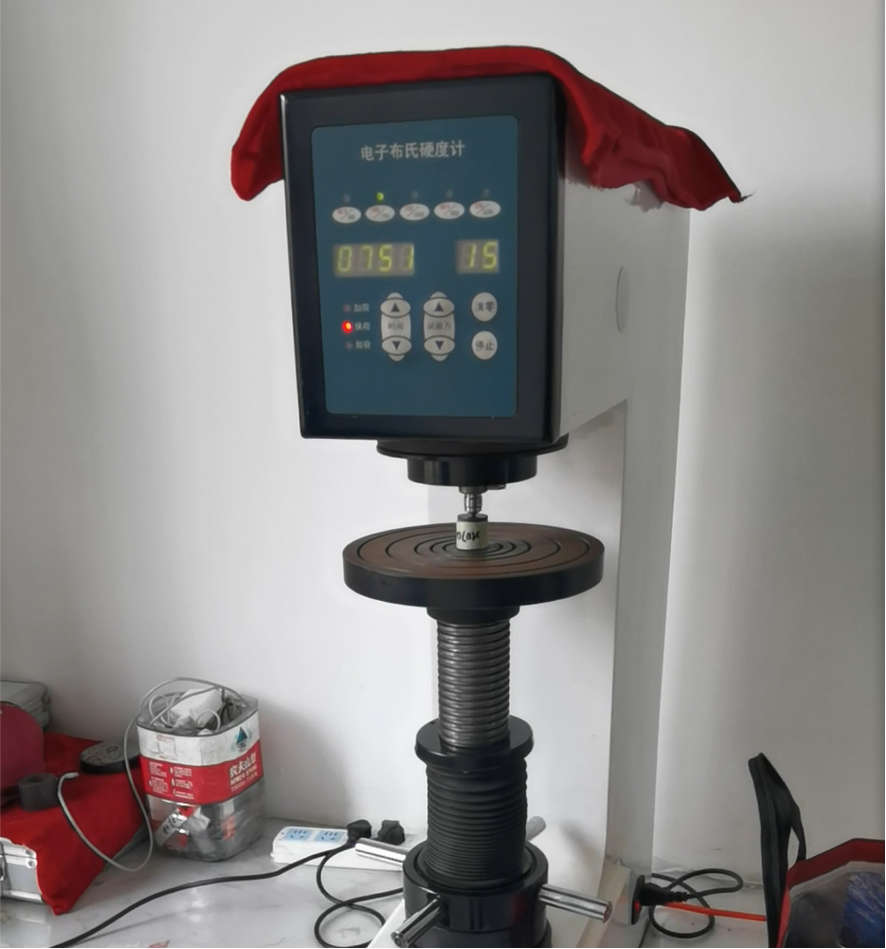
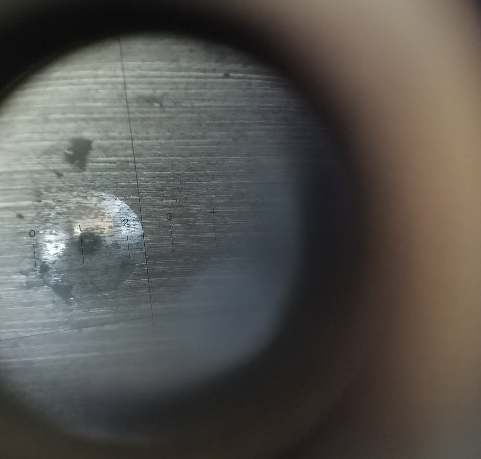
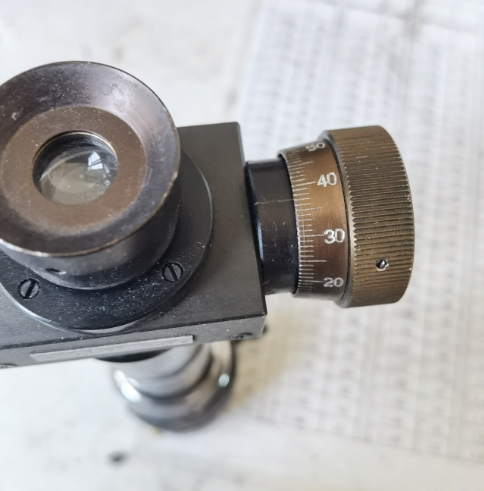
Тврдоста на Бринел на центрифугалните цевки од дуктилно железо не треба да надминува 230 HBW, а тврдоста на Бринел на нецентрифугалните цевки, фитинзи и додатоци од дуктилно железо не треба да надминува 250 HBW. Зоната погодена од топлина на заварените делови е дозволена да има повисока вредност на тврдост на Бринел.
9. Хемиски состав на дуктилно железо, спектрална детекција
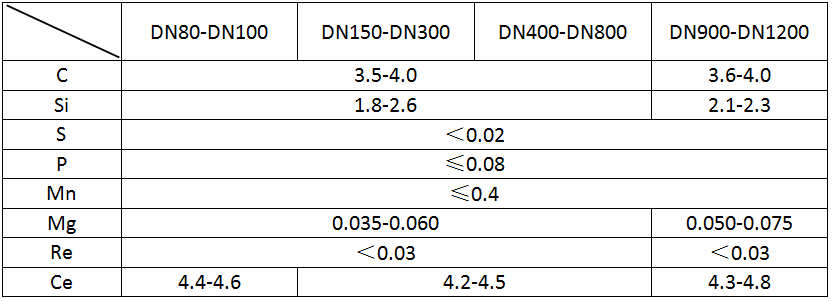
Спектроскопските методи можат да ја анализираат содржината на клучни елементи како што се силициум и магнезиум во дуктилно железо во реално време (на пример, конечната содржина на силициум директно влијае на цврстината на удар на ниска температура на феритното дуктилно железо), заменувајќи ги традиционалните хемиски методи за тестирање со голема брзина и водејќи ги прилагодувањата на процесот на претходно леење. Со мерење на распределбата на елементи како што се јаглерод и сулфур, ние осигуруваме дека стапката на нодуларност на графитот (стапка на сфероидизација ≥90%) ја исполнува потребната затегнувачка цврстина (≥420 MPa) и издолжување (≥10%). Следењето на составот на металот во реално време за време на процесот на леење го намалува отпадот и го подобрува внатрешниот квалитет на цевките и фитинзите од дуктилно железо.
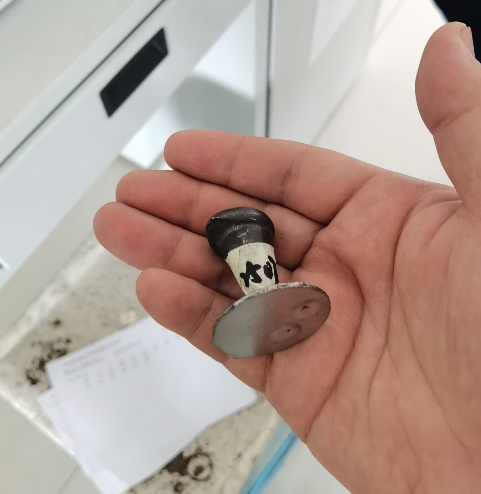
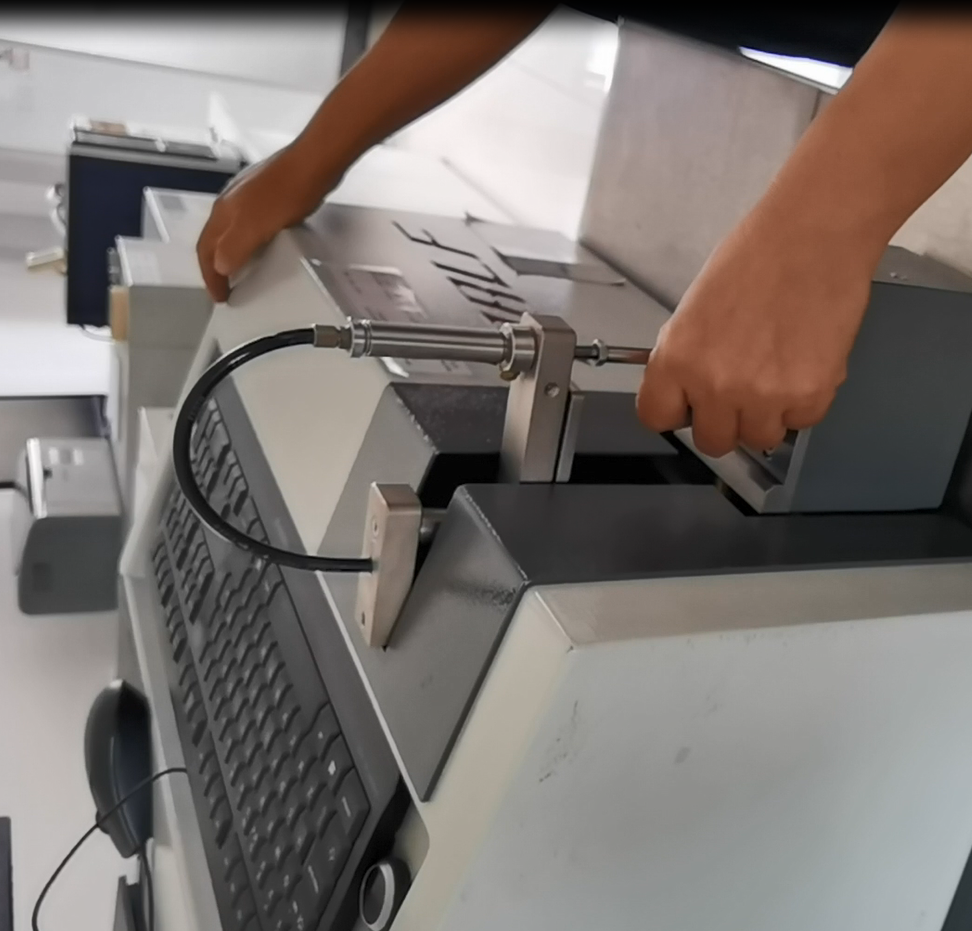
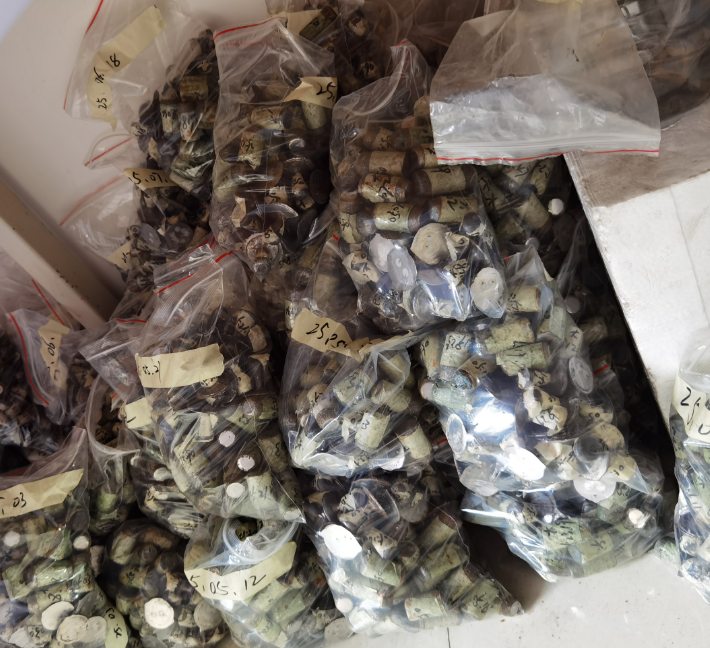
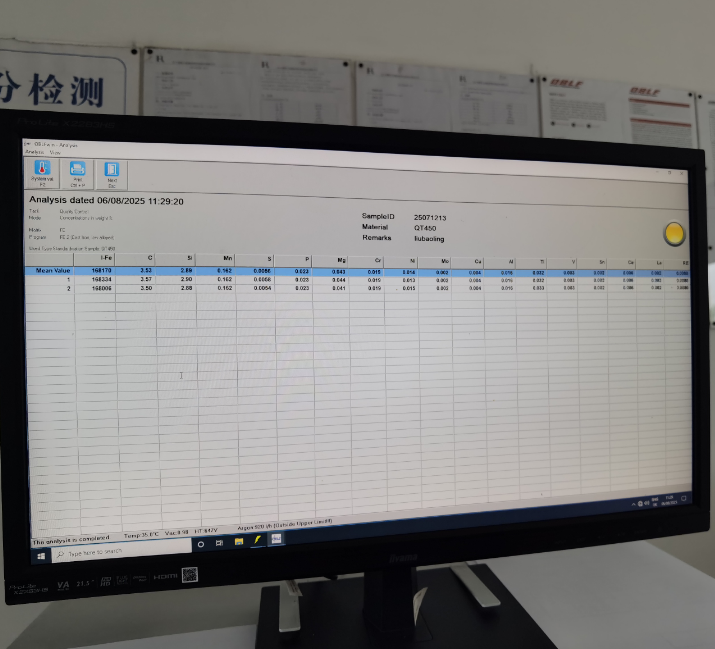
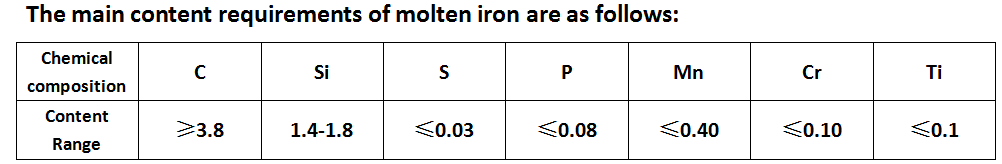
Контролни барања за главните компоненти на стопено железо по сфероидизацијата
Добијте го целосниот извештај за инспекција на квалитет
Време на објавување: 11 септември 2025 година



